ZENITH Maschinenfabrik GmbH

PLC Sistemleri AAC Sac Üretim Süreçlerini Nasıl Kolaylaştırır?

2026-04-09 0 bana mesaj bırak

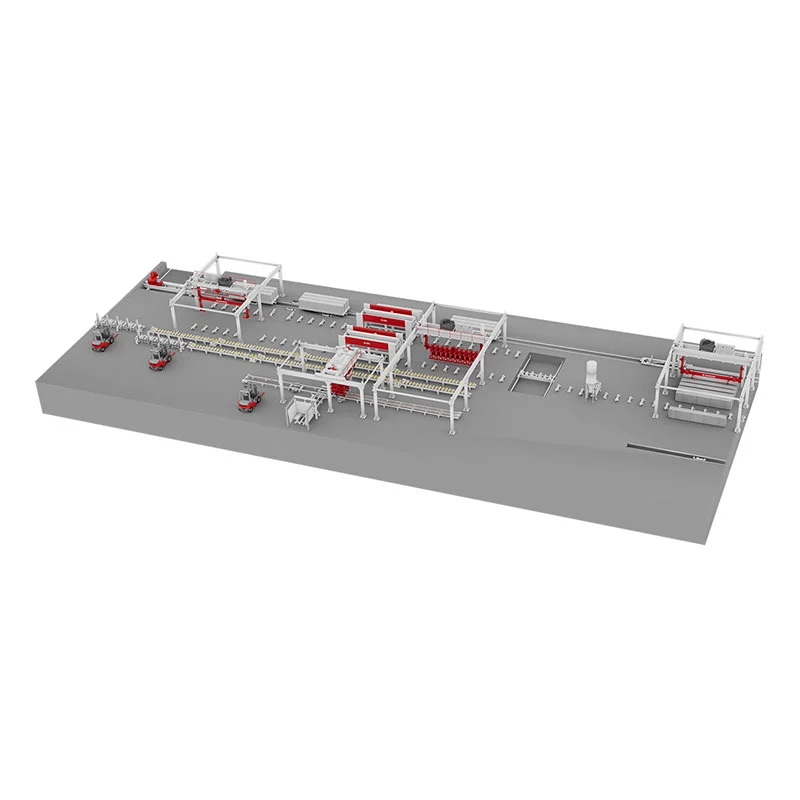
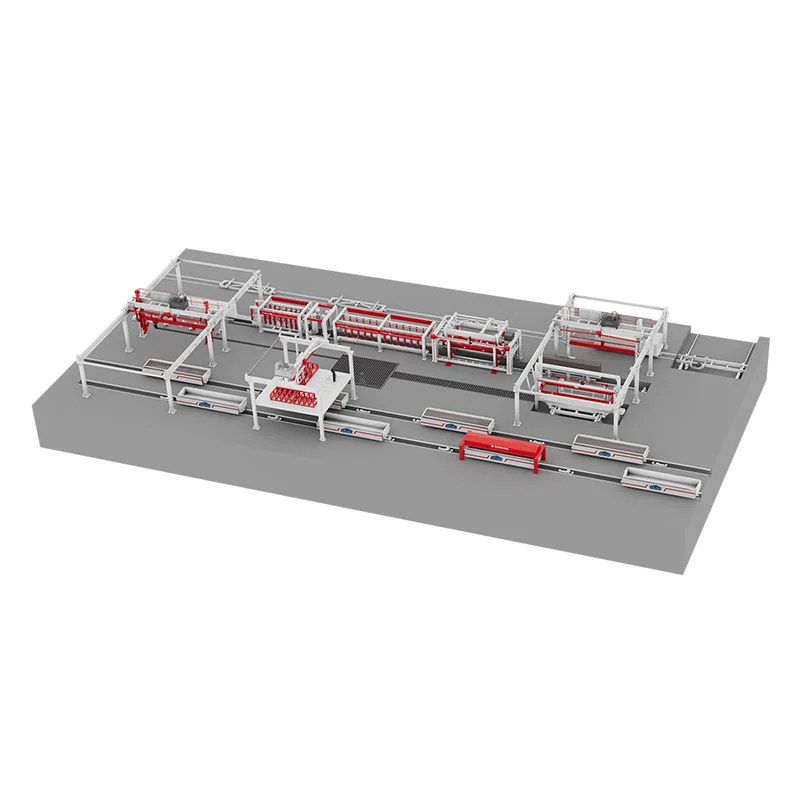
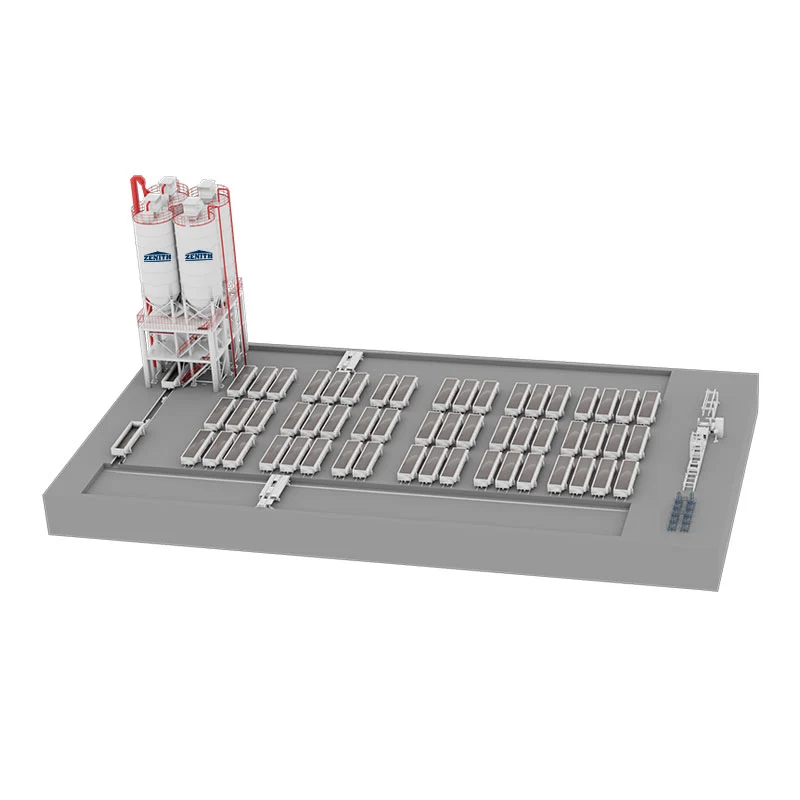
Otoklavlanmış gaz beton (AAC) üretiminin rekabetçi dünyasında hassasiyet, hız ve tutarlılık başarıyı tanımlar. PLC sistemleri, modern otomasyonun temel taşı olarak ortaya çıktı ve AAC levhalarının üretim şeklini değiştirdi. Programlanabilir mantık denetleyicilerini entegre ederekAAC SayfasıÜretim Hattı Ekipmanlarıüreticiler manuel hataları ortadan kaldırır, arıza sürelerini azaltır ve gerçek zamanlı süreç optimizasyonuna ulaşır. Fabrikamız, Zenith'in PLC destekli çözümlerini benimsedikten sonra üretimde %40'lık bir artışa ve atıklarda önemli bir düşüşe tanık oldu. Bu sistemler, harmanlama, karıştırma, kesme ve kürleme işlemlerini benzersiz bir güvenilirlikle koordine ederek her tabakanın tam spesifikasyonları karşılamasını sağlar.


PLC'ler olmadan, AAC levha üretimi tutarsız yoğunluk, eşit olmayan kesim ve enerji verimsizliklerinden muzdariptir. Zenith'in gelişmiş PLC entegrasyonu, bulamaç hazırlamadan otoklav kontrolüne kadar her aşamayı senkronize eder. Sonuç? Daha yüksek verim, daha düşük işletme maliyetleri ve kusursuz ölçeklenebilirlik. İster ince levhalar ister kalın paneller üretiyor olun, iyi tasarlanmış bir PLC sistemi, kestirimci bakım ve kalite güvencesi için veri omurgasını sağlar. Bu makale, PLC'lerin AAC levha üretimini nasıl kolaylaştırdığını açıklıyor, ekipmanımızın teknik parametrelerini sunuyor ve otomasyonla ilgili en sık sorulan soruları yanıtlıyor. Fabrikamızın neden akıllı AAC çözümlerinde sektöre liderlik ettiğini öğrenmek için okumaya devam edin.


Autoclave for AAC


PLC Sistemleri Neden AAC Sac Üretiminde Hammadde Dozajlama Doğruluğunu Artırıyor?

Hammadde harmanlama, AAC kalitesinin temelidir. Kireç, çimento, kum veya alçı oranlarındaki küçük sapmalar bile yapısal zayıflığa veya yüzey kusurlarına yol açar. Geleneksel manuel gruplama, yorulmaya ve hataya yatkın olan operatörün dikkatine dayanır. Fabrikamız, tartım ve dozajlamayı otomatikleştirmek için Zenith'in PLC kontrollü dozajlama sistemini uyguladı. PLC, merkezi bir veri tabanından tarifleri okur ve her bileşeni nem içeriğine ve sıcaklığa göre gerçek zamanlı olarak ayarlar. Bu, tahminleri ortadan kaldırır ve her partinin katı toleranslara uymasını sağlar.


PLC destekli gruplamanın temel faydaları şunlardır:

  • Mikrosaniye tepki süreleriValf ve besleyici ayarları için taşma veya yetersiz dolumu azaltır.
  • Kapalı döngü geri bildirimiYük hücrelerinden ve akış ölçerlerden sapmayı otomatik olarak düzeltir.
  • Tarif yönetimibirden fazla AAC levha türü için (örneğin, hafif paneller, güçlendirilmiş levhalar).
  • Veri kaydıizlenebilirlik ve ISO uyumluluğu için.


AAC Levha Üretim Hattı Ekipmanımız, endüstriyel Ethernet aracılığıyla PLC ile doğrudan iletişim kuran yüksek çözünürlüklü sensörler kullanır. Sistem 500'e kadar tarifi saklayabilir ve tarifler arasındaki geçiş iki dakikadan az sürer. Üstelik PLC, %0,5'i aşan herhangi bir sapmayı işaretler ve bir operatör alarmı gözden geçirene kadar üretimi duraklatır. Bu proaktif kalite kontrol, fabrika denetimlerimizde de doğrulandığı gibi, ham madde israfını yıllık %18 oranında azaltır. Ölçeklendirmeyi hedefleyen üreticiler için PLC gruplama, her AAC sayfasının eşit yoğunluk ve basınç dayanımını korumasını sağlar. Otomasyon olmadan gruplama tutarsızlıkları daha sonraki aşamalara geçerek kesme çatlaklarına veya düzensiz otoklavlamaya neden olur. Bu nedenle, PLC ile geliştirilmiş harmanlamaya yatırım yapmak isteğe bağlı değil, birinci sınıf AAC levha üretimi için esastır.


Ayrıca PLC, kurumsal kaynak planlama (ERP) sistemleriyle entegre olarak müşterilerimizin malzeme tüketimini uzaktan izlemesine olanak tanır. Gerçek zamanlı kontrol panelleri toplu durumu, trend grafiklerini ve silo dolumlarına ilişkin tahmine dayalı uyarıları gösterir. Bu düzeyde bir içgörü, tesis yöneticilerine envanteri optimize etme ve arıza süresini azaltma gücü verir. Özetle, PLC sistemleri gruplamayı potansiyel bir darboğazdan akıcı, hatasız bir sürece dönüştürür. Zenith'in yük hücrelerini kalibre etme ve PID döngülerini ayarlama konusundaki uzmanlığı, müşterilerimizin her gün %99,8 gruplama doğruluğuna ulaşmasını sağlar.


PLC'ler AAC Sayfaları için Karıştırma ve Döküm Aşamalarını Nasıl Optimize Ediyor?

Karışımın ardından karıştırma ve döküm aşamaları bulamacın homojenliğini ve gözenek yapısını belirler. Tutarsız karıştırma, büyük boşluklara, çökelmeye veya zayıf yeşil mukavemete yol açar. PLC sistemleri mikserin hızını, süresini ve sırasını düzenlerken aynı zamanda dökme sıcaklığını ve su/katı oranını da kontrol eder. Fabrikamız, değişken frekanslı sürücülere (VFD'ler) sahip planet mikserleri yönetmek için Zenith'in PLC'sini kullanıyor. PLC, tozun eklenmesi sırasında karıştırmayı hızlandırır, ardından hava sıkışmasını önlemek için hızı azaltır. Sıcaklık sensörleri, optimum alüminyum tozu reaksiyonu için buhar enjeksiyonunu 40-45°C'yi koruyacak şekilde ayarlayan PLC'ye veri besler.


PLC'lerin etkinleştirdiği temel optimizasyonlar şunları içerir:

  • Otomatik su eklemeGerçek zamanlı viskozite ölçümlerine dayalı olarak aşırı sıvı veya sert bulamacı önler.
  • Sıralı eklemealüminyum macunun ve genleşme maddelerinin tam olarak zamanlanmış aralıklarla eklenmesi.
  • Döküm mızrağı konumlandırmasıServolar tarafından kontrol edilerek kalıplara eşit dağılım sağlanır.
  • Yükseliş izlemeGenleşmenin sapması durumunda çevre koşullarını ayarlayan ultrasonik sensörlerin kullanılması.


AAC Levha Üretim Hattı Ekipmanımız, karıştırma eğrilerini ve döküm günlüklerini görüntüleyen dokunmatik ekranlı bir HMI'ya sahiptir. Operatörler farklı sac yoğunlukları (300-800 kg/m³) için önceden tanımlanmış programları seçebilirler. PLC ayrıca güvenlik kilitleri de uygular: kalıp doğru konumlandırılmazsa karıştırıcı boşaltma yapamaz, bu da dökülmeyi önler. En değerli yönlerden biri, bileşen sıcaklık değişimlerini telafi eden uyarlanabilir algoritmadır. Örneğin, çimento normalden daha sıcak gelirse PLC, erken sertleşmeyi önlemek için karıştırma süresini azaltır. Bu dinamik kontrol, bulamacın eşit şekilde yükselmesini sağlayarak ince, eşit şekilde dağıtılmış gözeneklere sahip AAC tabakaları üretmesini sağlar. Müşterilerimiz, PLC tarafından yönetilen karıştırmaya geçtikten sonra reddedilen sayfalarda %25'lik bir azalma olduğunu bildiriyor. Ayrıca sistem her döküm döngüsünü kaydederek herhangi bir anormallik için temel neden analizine olanak sağlar. PLC, insan müdahalesini azaltarak, vardiya değişikliklerinin veya operatörün beceri seviyelerinin neden olduğu değişiklikleri ortadan kaldırır. Yüksek hacimli üretim hatları için bu tutarlılık doğrudan daha düşük üretim maliyetleri ve daha yüksek müşteri memnuniyeti anlamına gelir. Zenith'in devreye alma ekibi, her bir PLC programının özel hammaddelerinize ve iklim koşullarınıza göre ayarlanmasını sağlayarak verimliliği ilk günden itibaren en üst düzeye çıkarır.


PLC Kontrolü Kesme ve Sertleştirme Tutarlılığında Hangi Rolü Oynar?

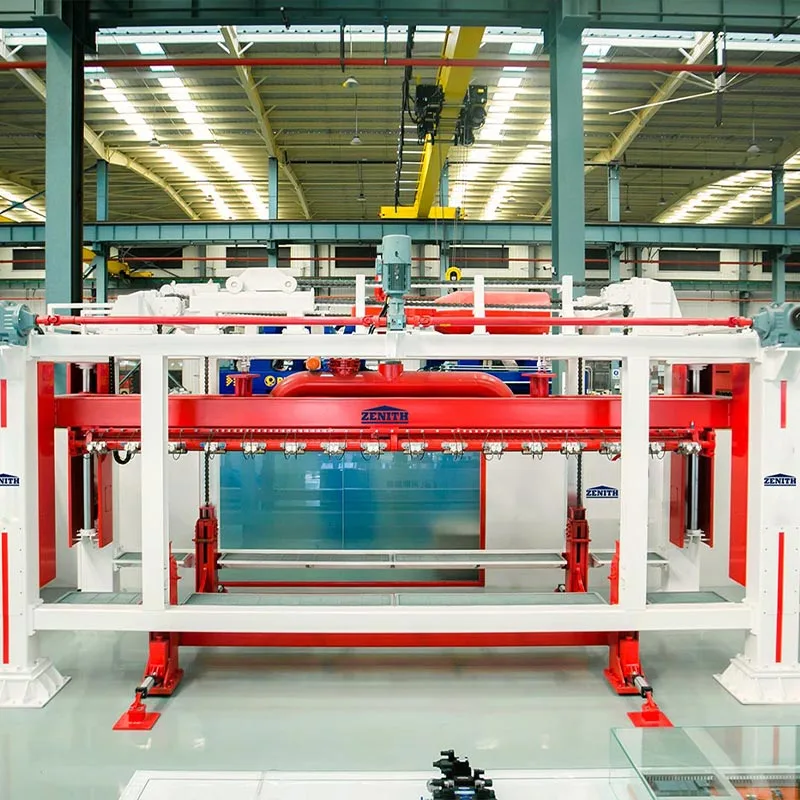
Yeşil AAC keklerinin hassas tabakalar halinde kesilmesi ve ardından bunların otoklavlanması, birden fazla eksende senkronizasyon gerektirir. Kesme sırasındaki herhangi bir yanlış hizalama, kenar kırılmasına veya boyutsal hatalara neden olurken, uygunsuz kürleme, eksik tobermorit oluşumuna yol açar. PLC sistemleri kesme teli gerilimini, kesme çerçevesi hızını ve otoklav sıcaklık/basınç rampalarını koordine eder. Fabrikamız, mutlak kodlayıcılı tel kesme makinelerini yönetmek için Zenith'in PLC'sini kullanıyor. PLC, kesme çerçevesinin kek yoğunluğuna bağlı olarak 0,5-2 m/dk hızla hareket etmesini sağlayarak tel kopmasını veya yüzey sürüklenmesini önler. Aynı zamanda PLC, tel gerilimini kapalı devre pnömatik regülatörler aracılığıyla ayarlayarak sac uzunluğu ve genişliğinde ±1 mm'lik kesme toleranslarına ulaşır.


Otoklavlama sırasında PLC, birden fazla aşamadan oluşan önceden tanımlanmış bir kürleme döngüsü yürütür: ön vakum, ısıtma, sabit basınç ve soğutma. İdeal rampa hızını takip etmek için buhar valflerini modüle ederek basınç vericilerini ve termokuplları gerçek zamanlı olarak izler. Basınç ayar noktasını aşarsa PLC, termal şoku önlemek için egzoz valflerini kademeli olarak açar. Bu hassas kontrol, kristalin CSH fazlarının oluşumunu maksimuma çıkararak tabaka mukavemetini ASTM standartlarına göre 4-6 MPa'ya yükseltir. AAC Levha Üretim Hattı Ekipmanımız ayrıca güvenlik önlemlerini de içerir: herhangi bir otoklav kapısının contası açılırsa, PLC döngüyü kilitler ve basıncı otomatik olarak tahliye eder. Her otoklav grubundan elde edilen veriler, sertifikasyon ve garanti amacıyla saklanır.


PLC kontrollü kesme ve kürlemenin ek faydaları:

  • Otomatik takım ofseti telafisitel aşınmasına karşı, sarf malzemesi ömrünü %30 uzatır.
  • Enerji optimizasyonutalebe dayalı buhar kontrolü kullanarak yakıt tüketimini %12 oranında azaltır.
  • Tahmine dayalı bakım uyarılarıtel kılavuzları ve otoklav contaları için plansız duruşları en aza indirir.
  • Toplu izlenebilirlikkesme parametrelerinin son sayfa özelliklerine bağlanması.


Fabrikamız, PLC entegrasyonunun kesim reddini %5'ten %1'in altına düşürdüğünü belgelemiştir. Üstelik tutarlı kürleme, yumuşak noktaları ve çatlakları ortadan kaldırarak levhanın çivi tutma kapasitesini ve ısı yalıtımını artırır. Güçlendirilmiş AAC levhalar üreten üreticiler için PLC ayrıca çelik hasır kafeslerin döküm öncesinde yerleşimini de kontrol ederek kesim sonrasında ortalanmış kalmalarını sağlar. Böyle bir otomasyon olmadan, manuel taşıma çoğu zaman donatıyı yerinden çıkararak yapısal arızaya yol açar. Bu nedenle, modern inşaat taleplerini karşılayan yüksek kaliteli AAC levhaların üretilmesi için PLC'ler vazgeçilmezdir. Zenith, PLC programlama ve sorun giderme konusunda tam eğitim sağlayarak ekibinizin performansı en üst düzeyde tutmasını sağlar.


Hangi Teknik Parametreler Yüksek Performanslı AAC Sac Üretim Hattı Ekipmanını Tanımlıyor?

AAC Sac Üretim Hattı Ekipmanını seçerken alıcılar, çıktıyı, kaliteyi ve işletme maliyetlerini doğrudan etkileyen temel performans ölçümlerini değerlendirmelidir. Aşağıda, dünya çapındaki fabrika kurulumlarımızdan elde edilen verilere dayanan, Zenith'in PLC ile entegre sistemlerinin ayrıntılı bir teknik özellikler tablosu bulunmaktadır. Bu parametreler, PLC kontrolünün her üretim aşamasının hassas şekilde düzenlenmesini nasıl sağladığını gösterir.

Parametre Değer Aralığı PLC Kontrol Özelliği
Gruplama doğruluğu (bileşen başına) ±%0,2 ila ±%0,5 Otomatik dara düzeltmeli kapalı döngü tartımı
Karıştırma hızı (değişken) 0-1500 dev/dak VFD kontrollü, tarife özel hız profilleri
Kalıp başına döküm süresi 45-90 saniye Kilit kontrolleriyle sıralı mantık
Kesme toleransı (uzunluk/genişlik/yükseklik) ±1 mm ila ±1,5 mm Servo konumlandırma ve tel gerginliği düzenlemesi
Otoklav basınç aralığı 0,8-1,2 MPa Rampa/soak programlamalı PID döngüleri
Otoklav sıcaklık aralığı 180°C - 200°C Çok bölgeli termokupl geri bildirimi
Döngü süresi (bitmiş sayfaya harmanlama) 8-12 saat (kürleme dahil) PLC'ye entegre üretim planlayıcısı
m³ başına enerji tüketimi 35-45 kWh Talebe dayalı buhar ve motor kontrolü
PLC tarama çevrim süresi < 10 ms Gerçek zamanlı I/O güncellemesi ve alarm yönetimi
Veri saklama Yerel SD kartta 5 yıl Olay günlüğü ve tarif yedekleme


Fabrikamız bu parametreleri yirmi yılı aşkın süredir geliştirerek Zenith'in AAC Levha Üretim Hattı Ekipmanının hat başına yılda 300.000 m³'e kadar tutarlı çıktı sunmasını sağladı. PLC'nin trendleri kaydetme ve vardiya raporları oluşturma yeteneği, müşterilerimizin EN 12602 veya ASTM C1693 gibi sıkı kalite sertifikalarını karşılamalarına yardımcı olur. Ayrıca, güvenli VPN aracılığıyla uzaktan erişim, Zenith'in destek ekibinin sorunları anında teşhis etmesine olanak tanıyarak ortalama onarım süresini kısaltır. Ekipmanı karşılaştırırken harmanlama doğruluğuna ve kürleme kontrolüne odaklanın; bunların sac mukavemeti ve boyutsal kararlılık üzerinde en büyük etkisi vardır. PLC otomasyonu sayesinde müşterilerimiz, atık ve işçilik maliyetlerinin azalması sayesinde 18 aydan daha kısa sürede geri ödeme süreleri elde ediyor. Bu parametrelerin hammaddeleriniz ve üretim hedefleriniz için nasıl özelleştirilebileceğini görmek için bizimle iletişime geçin.


Özet

PLC sistemleri, harmanlamadan otoklavlamaya kadar her aşamayı dönüştüren modern AAC levha üretiminin sinir merkezidir. İnsan hatalarını ortadan kaldırır, gerçek zamanlı ayarlamalar sağlar ve benzersiz bir tutarlılık sunar. Fabrikamız entegre olduZenitPLC çözümlerini dünya çapında AAC Levha Üretim Hattı Ekipmanlarına dönüştürerek daha yüksek verim ve daha düşük işletme maliyetleri elde ediyor. Temel çıkarımlar: PLC kontrollü gruplama ±%0,2 doğruluk sağlar; karıştırma ve döküm, hammadde değişikliklerine uyum sağlar; kesme toleransları ±1 mm'ye küçülür; ve otoklav döngüleri ideal basınç-sıcaklık profillerini takip eder. Yukarıdaki teknik parametreler tablosu otomasyonun ölçülebilir faydalarını göstermektedir. Üreticiler, PLC ile çalışan ekipmanları benimseyerek atıkları %25'e kadar, enerji kullanımını %12'ye kadar ve reddedilenleri %80'in üzerinde azaltıyor. Kâr marjlarının verimliliğe bağlı olduğu bir sektörde PLC'ler lüks değil zorunluluktur. Rekabetçi kalabilmek için işletmenize göre ölçeklenen akıllı sistemlere yatırım yapın.


SSS: PLC Sistemleri AAC Levha Üretim Süreçlerini Nasıl Kolaylaştırır?

PLC'lerin AAC sayfalarındaki hataları önlediği en kritik üretim aşaması nedir?
En kritik aşama hammadde harmanlamadır çünkü kireç veya çimento oranlarındaki en ufak sapmalar bile Gazbeton'un nihai yoğunluğunu ve mukavemetini değiştirir. PLC'ler, her bir bileşeni gerçek zamanlı olarak ±%0,2'lik tipik bir doğrulukla ayarlamak için yük hücrelerini ve akış ölçerleri kullanır. Fabrikamız, manuel gruplamanın tabakaların %12'sinin sıkıştırma testlerinde başarısız olmasına neden olduğunu, PLC gruplamanın ise bunu %0,5'in altına düşürdüğünü buldu. Hassas harmanlama olmadan sonraki karıştırma, kesme ve kürleme temel hataları telafi edemez. Bu nedenle PLC sistemleri birçok kalite sorununun temel nedenini doğrudan ele alır.

PLC sistemleri AAC sac otoklavlamada enerji tüketimini azaltabilir mi?
Evet, önemli ölçüde. PLC'ler rampa/ıslatma kontrolü ve talebe dayalı buhar modülasyonu uygulayarak enerji israfının sıcaklık veya basıncı aşmasını önler. Zenith'in AAC Sac Üretim Hattı Ekipmanındaki PLC, buhar akışını keklerin hassas ısı emme hızıyla eşleştirerek otoklav enerji kullanımını %12-15 oranında azaltır. Ayrıca PLC, elektriğin yoğun olmadığı saatlerde otoklav döngülerini programlayabilir ve yoğuşma ısısını geri kazanabilir. Müşterilerimiz otoklav başına yılda 30.000 kWh'nin üzerinde tasarruf sağladığını bildiriyor. PLC optimizasyonu olmadan, manuel valf kontrolü sıklıkla basınç artışlarına ve gereksiz havalandırmaya yol açarak yakıt faturalarının %20'ye kadar artmasına neden olur.

PLC entegrasyonu, farklı AAC sayfa boyutları arasındaki geçiş verimliliğini nasıl artırır?
PLC sistemleri birden fazla kesme tarifini saklar ve kesme tellerini veya çerçevelerini servo sürücüler aracılığıyla otomatik olarak yeniden konumlandırır. Operatörler, 20'den fazla kesme telini manuel olarak ayarlamak (2-3 saat sürer ve hatalara neden olur) yerine, HMI'da yeni sac boyutlarını seçerler. PLC her bir kabloyu 5 dakika içerisinde ±0,2 mm tekrarlanabilirlik ile programlanan konuma hareket ettirir. Fabrikamız, 600x2000 mm'den 1200x6000 mm'ye kadar boyutları işlemek için Zenith'in tarif yönetimini kullanıyor. Bu çeviklik, üreticilerin özel siparişlere uzun aksama süreleri olmadan yanıt vermelerine olanak tanır. Bunun aksine, manuel geçiş, deneme çalışmaları sırasında sıklıkla yanlış kesimlere ve kek israfına neden olur.

PLC'ler AAC Sac Üretim Hattı Ekipmanı için hangi öngörücü bakım özelliklerini sunar?
PLC'ler; mikserler, tel kesiciler ve otoklav kapakları gibi önemli bileşenlerdeki titreşimi, akım çekişini, döngü sürelerini ve sıcaklığı sürekli olarak izler. Bir parametre normal aralığın dışına çıktığında (örneğin, mikser motor akımı taban çizgisinin %10 üstüne çıktığında), PLC bir arıza meydana gelmeden önce bir uyarı üretir. Fabrikamız, tellerin ve otoklav contalarının kesilmesi için kalan kullanım ömrünü hesaplayan Zenith'in teşhis yazılımını entegre etmiştir. Bu öngörücü yaklaşım, plansız duruşları %70 oranında azaltır ve ekipman ömrünü %25 oranında uzatır. Bu tür özellikler olmadan üreticiler reaktif bakıma güvenirler ve bu da maliyetli üretim durmalarına ve güvenlik risklerine yol açar.

PLC kontrollü AAC hatlarıyla uzaktan izleme ve sorun giderme mümkün mü?
Kesinlikle. Modern PLC'ler, Zenith mühendislerinin kontrol sistemine her yerden uzaktan erişmesine olanak tanıyan endüstriyel Ethernet bağlantı noktaları ve güvenli VPN özellikleri içerir. Sahaya gitmeden canlı verileri inceleyebilir, PID parametrelerini ayarlayabilir veya yeni aygıt yazılımını yükleyebiliriz. Fabrikamız yaygın sorunların %90'ı için uzaktan tanılamayı destekleyerek ortalama onarım süresini 48 saatten 4 saate düşürür. PLC ayrıca düşük basınç veya parti sapması gibi alarmlar için otomatik e-posta veya SMS uyarıları gönderir. Bu bağlantı, minimum kesinti süresi ve uzman desteğinin parmaklarınızın ucunda olmasını sağlar. Uzak konumlardaki tesisler için uzaktan erişim, yüksek çalışma süresini sürdürmek açısından oyunun kurallarını değiştiren bir şeydir.


AAC Levha Üretiminizi Dönüştürmeye Hazır mısınız?

Tam otomatik, yüksek verimli üretime doğru bir sonraki adımı atın. Zenith'in PLC entegreli AAC Levha Üretim Hattı Ekipmanı, dünya çapında 200'den fazla fabrikanın atıkları azaltmasına, enerji maliyetlerini düşürmesine ve üstün levhalar üretmesine yardımcı oldu.Bugün mühendislik ekibimizle iletişime geçinÜcretsiz danışmanlık ve özelleştirilmiş yatırım getirisi analizi için. Fabrikamızın uzmanlığının nasıl rekabet avantajınız haline gelebileceğini size gösterelim. 

Alakalı haberler
bana mesaj bırak
X
Size daha iyi bir gezinme deneyimi sunmak, site trafiğini analiz etmek ve içeriği kişiselleştirmek için çerezleri kullanıyoruz. Bu siteyi kullanarak çerez kullanımımızı kabul etmiş olursunuz. Gizlilik Politikası
ReddetmekKabul etmek