ZENITH Maschinenfabrik GmbH
AAC Blok Makineleri
  • AAC Blok MakineleriAAC Blok Makineleri

AAC Blok Makineleri

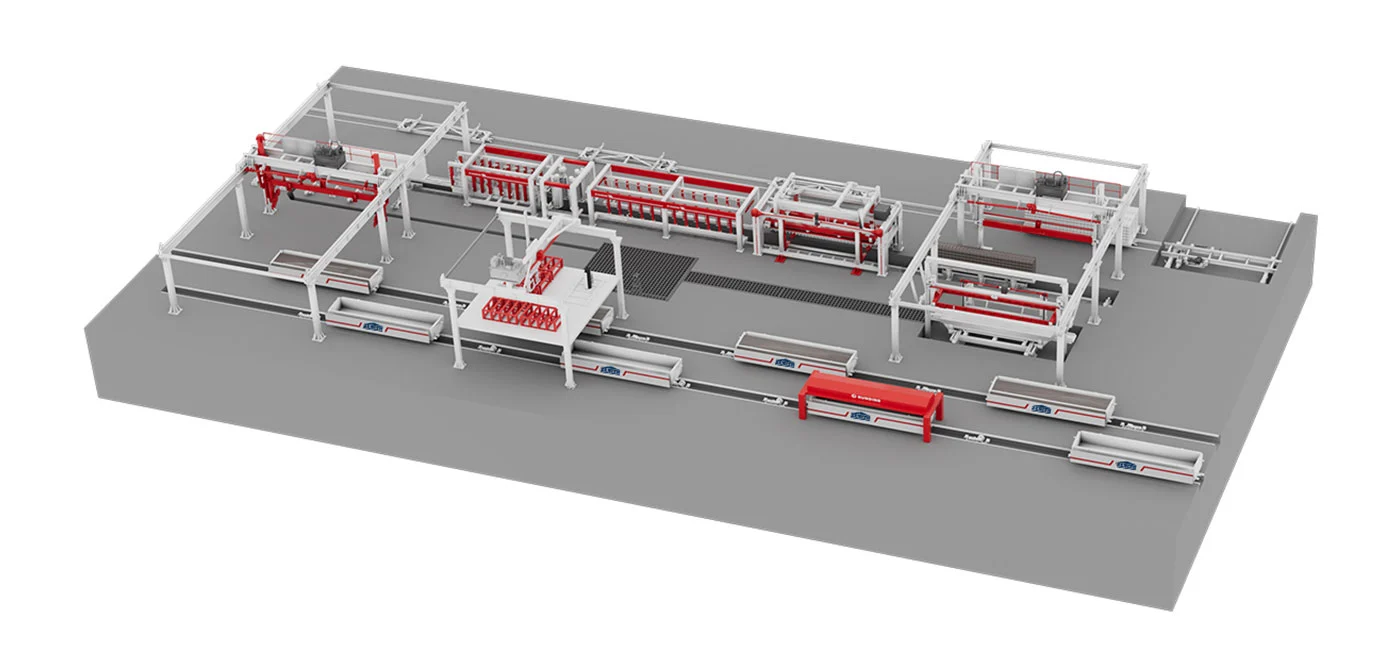
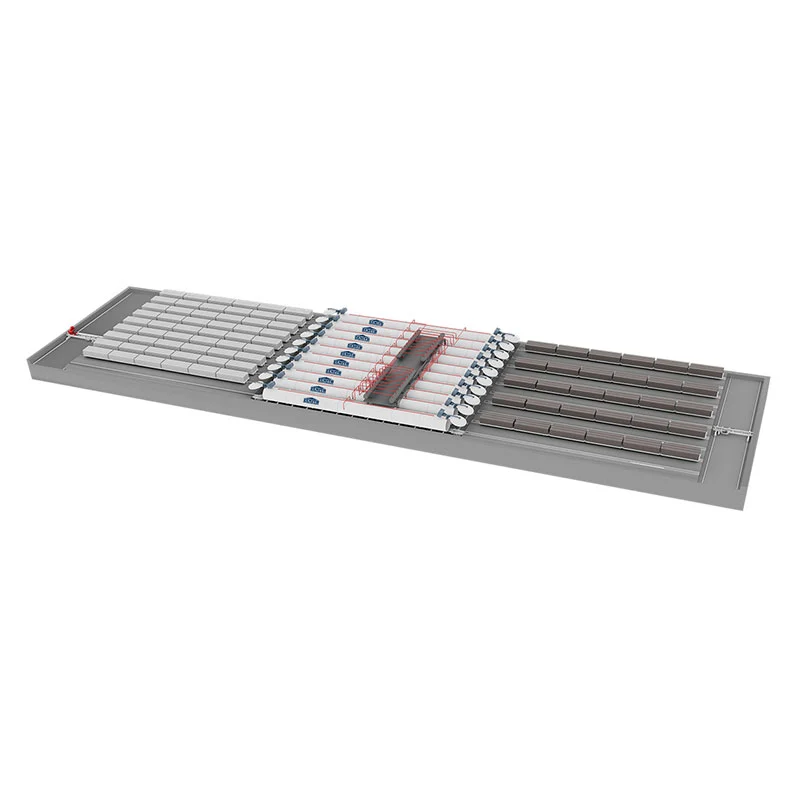
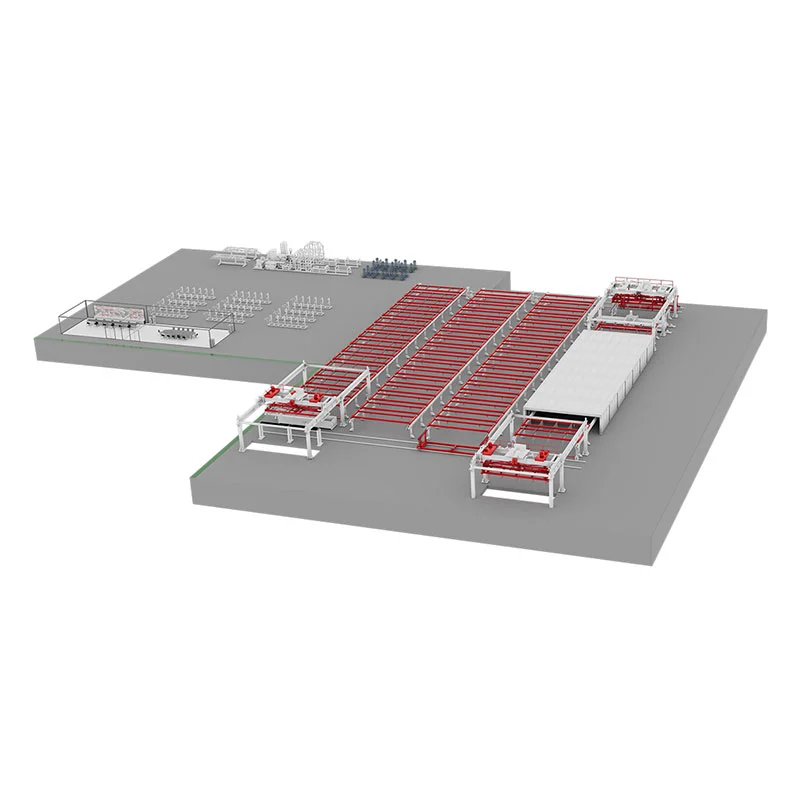
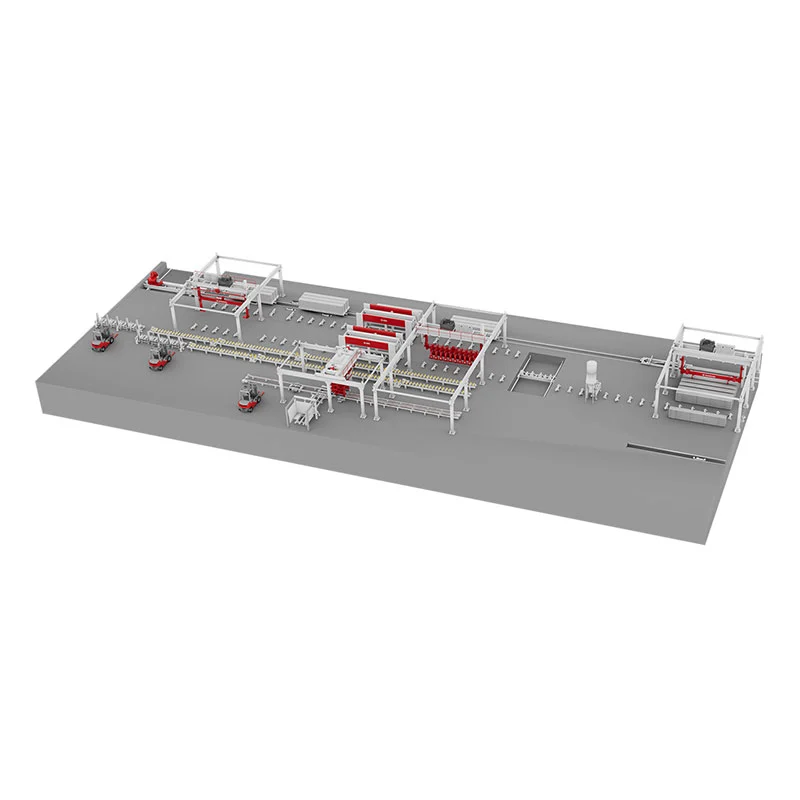
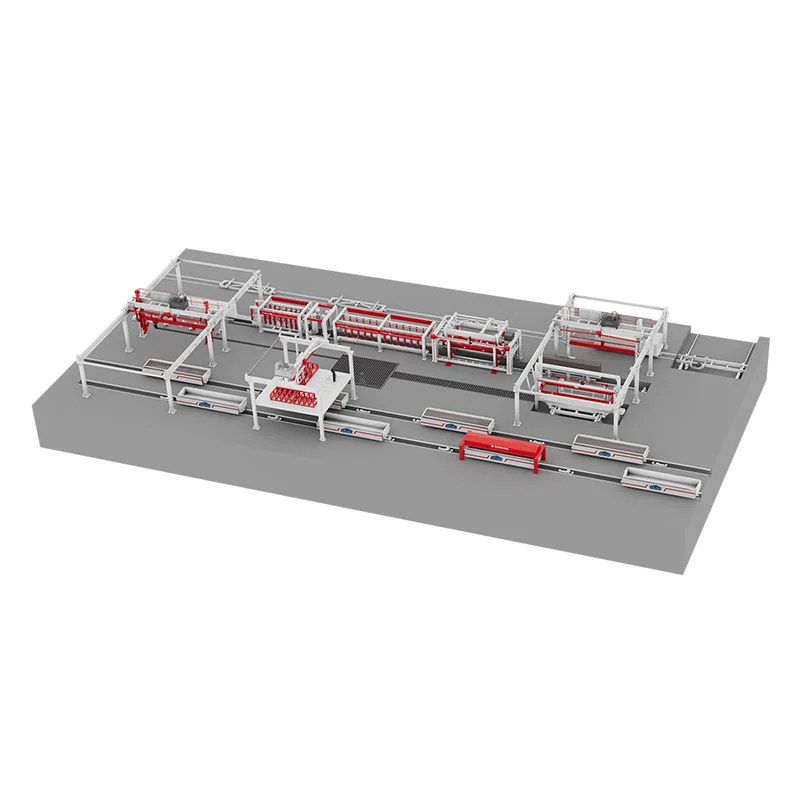
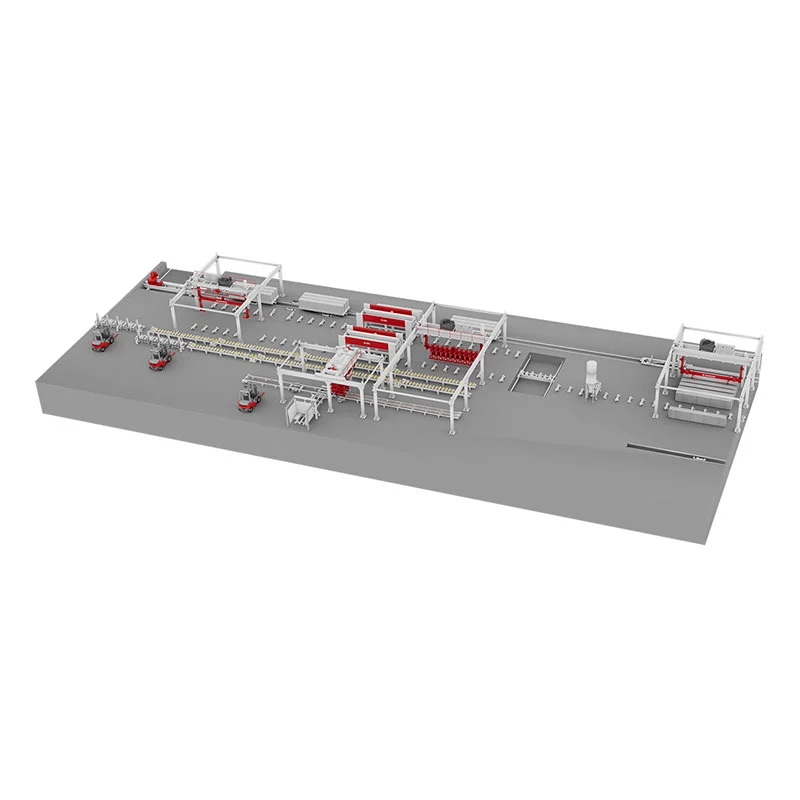
Gaz beton blok makineleri gazbeton blok üretimine yönelik özel ekipmanlardır ve ZENITH bu makinelerin tedarikçiniz olabilir. Uçucu kül (öğütmeden sonra), kireç, çimento ve alçıtaşını hammadde olarak kullanarak, hammadde öğütme, harmanlama ve karıştırma, kalıba döküm, statik oksijen köpürtme, blok kesme ve otoklavlama gibi işlemler yoluyla gözenekli, hafif bloklar üretirler.

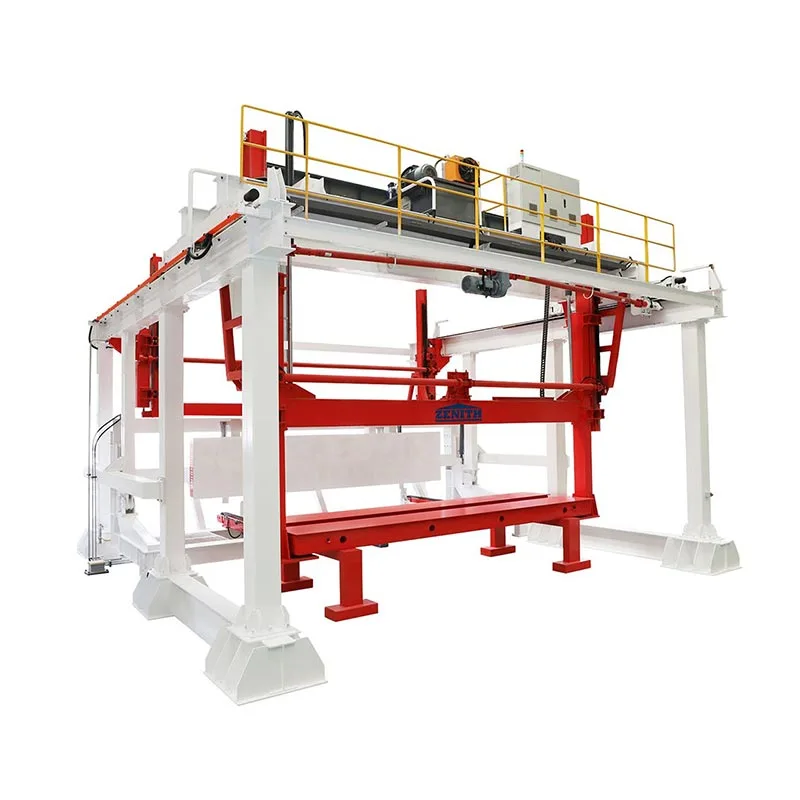
AAC blok makineleri, harmanlama sisteminin, döküm makinesinin, kesme makinesinin ve otoklavın temel bileşenlerini içerir. Kalıptan çıkarma ve blok aktarımı için bir milimetreye kadar kesme hassasiyetine sahip bir devirme vinç kullanılır. Üretim hattı, inşaat atığı beton ve kömür gangı gibi endüstriyel atıkları işleyerek kırma, eleme, kalıp kutusu titreşimli sıkıştırma ve otoklavlama yoluyla kaynak kullanımını sağlayabilir. Kesim atıkları su ile karıştırılarak geri dönüştürülmekte, otoklavlanan atıklar ise ezilerek tekrar kullanılmaktadır. Yıllık üretim kapasitesi 50.000-300.000 metreküptür.

İşleme ve Ekipman Bakımı

Hammadde İşleme Aşaması

1. Hammadde Kalite Kontrolü

Kireç: Etkili kalsiyum oksit içeriği ≥%65, sindirim sıcaklığı >65°C, sindirim süresi 10-30 dakika (yetersiz veya aşırı yanmış kireçten kaçının).

Uçucu kül: İncelik, 0,08 mm'lik kare delikli bir elekten geçmelidir (elek kalıntısı ≤%20), tutuşma kaybı <%8.

Endüstriyel atık (kömür gangı/inşaat atığı): Kırıldıktan sonra, parçacık boyutu ≤10 mm, iğne benzeri ve pul pul parçacık içeriği ≤%15.

2. Ön arıtma ekipmanının çalışması

Kırıcı: Metal yabancı maddelerin girmesini önlemek için çene plakası aşınmasını (örn. PE250×400 tipi, iş mili hızı 310 dev/dak) düzenli olarak kontrol edin.

Bilyalı değirmen: Malzemeyi, bilyayı ve su oranını (1:1.5:0.4) kontrol edin, her vardiyada ekranı temizleyin.

Makine kesimi ve bakımı için temel kontroller

1. Kütük kesme özellikleri

Kesme mukavemeti: Kütük basınç mukavemeti kesmeden önce 0,05-0,07MPa'ya ulaşmalıdır (parmakla hafifçe basıldığında girinti oluşmaz).

Kesme makinesi bakımı: Tel gerginliğini günlük olarak kontrol edin (pnömatik gerdirme basıncı 0,4-0,6MPa), aşınmış telleri derhal değiştirin.

2. Otoklavlama Yönetimi

Basınç Artış/Azalış Hızı: ≤0,05MPa/dak (blok çatlamasını önlemek için).

Kür Parametreleri: 6-8 saat boyunca 1,2-1,5MPa'lık sabit basıncı, 180-200°C sıcaklığı koruyun.

Otoklav Kapı Sızdırmazlığı: Otoklava her girişten önce lastik sızdırmazlık halkasını kontrol edin ve periyodik olarak yüksek sıcaklıkta gres uygulayın.

AAC Block Machines

Talep Gönder
İletişim bilgileri
Müşteri yakınlığı güçlü yönlerimizden biridir. Bize ihtiyacınız olduğunda bize güvenebilirsiniz. Size dünya çapında ulaşabilmek ve önemli olduğunda mümkün olduğunca hızlı tepki verebilmek için elimizden gelen her şeyi yapıyoruz.
ZENITH Maschinenfabrik GmbH
Zenith-Straße 1
D-57290 Neunkirchen

İletişim formunu göndererek verilerinizin talebinizi işleme koymak için kullanılabileceğini kabul etmiş olursunuz (daha fazla bilgi ve iptal bildirimleri veri koruma beyanında bulunabilir).

X
Size daha iyi bir gezinme deneyimi sunmak, site trafiğini analiz etmek ve içeriği kişiselleştirmek için çerezleri kullanıyoruz. Bu siteyi kullanarak çerez kullanımımızı kabul etmiş olursunuz. Gizlilik Politikası
ReddetmekKabul etmek