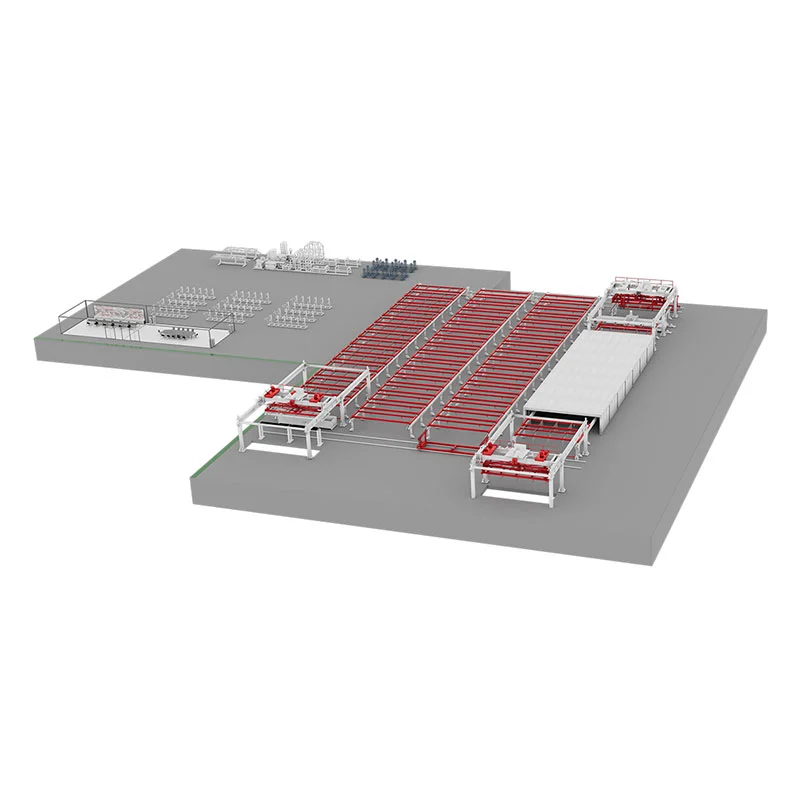
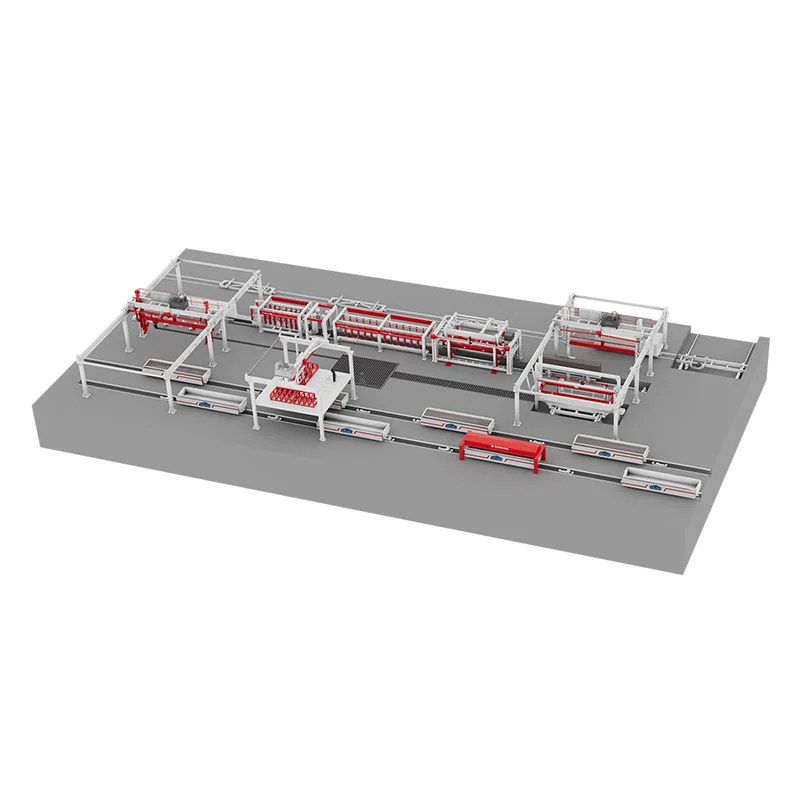
AAC Panel Üretim Atölyeniz için yüksek kaliteli, dayanıklı ekipman mı arıyorsunuz? ZENITH'le ortak olun! Yıllık 20.000 ila 300.000 metreküp kapasiteye sahip, gazbeton levha üretim sürecinin tamamını gerçekleştirebilecek tam donanımlı makineler sunan bir fabrikayız. Karşılıklı yarar sağlayan bir işbirliğine başlamak için bizimle iletişime geçin.
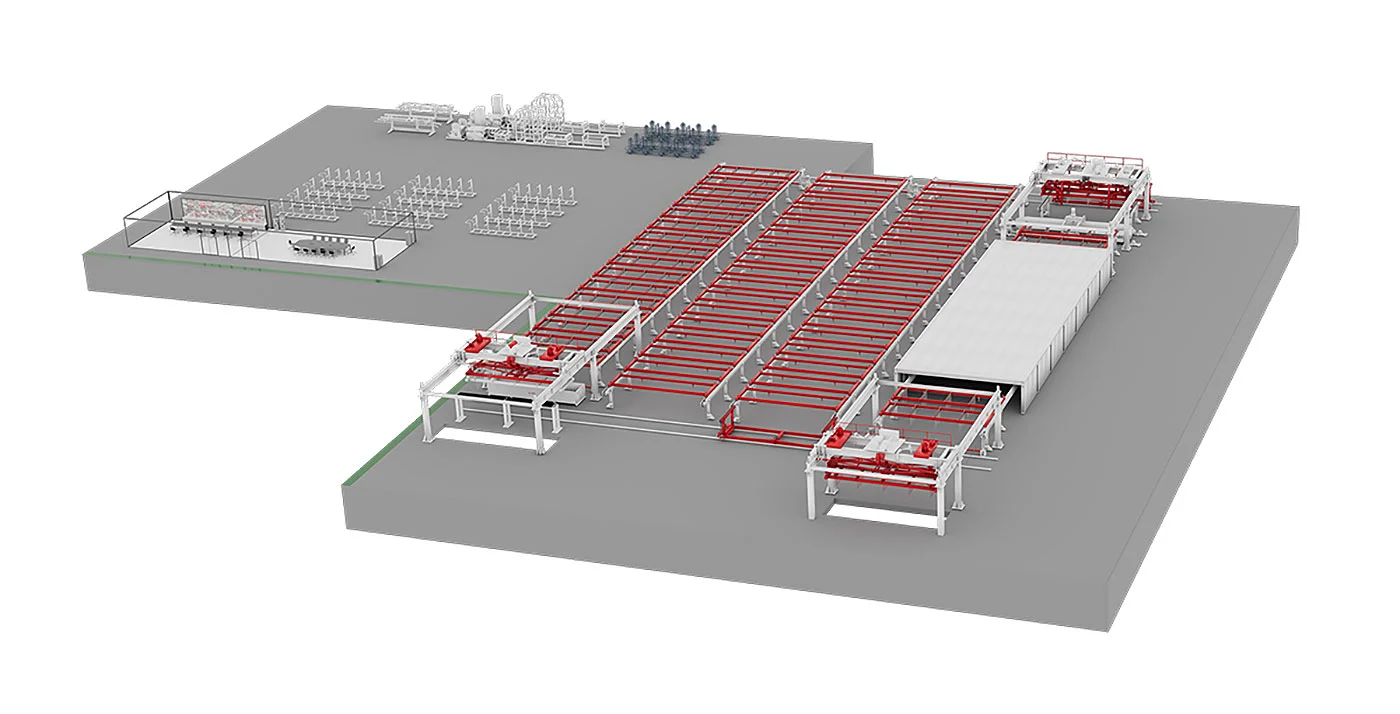
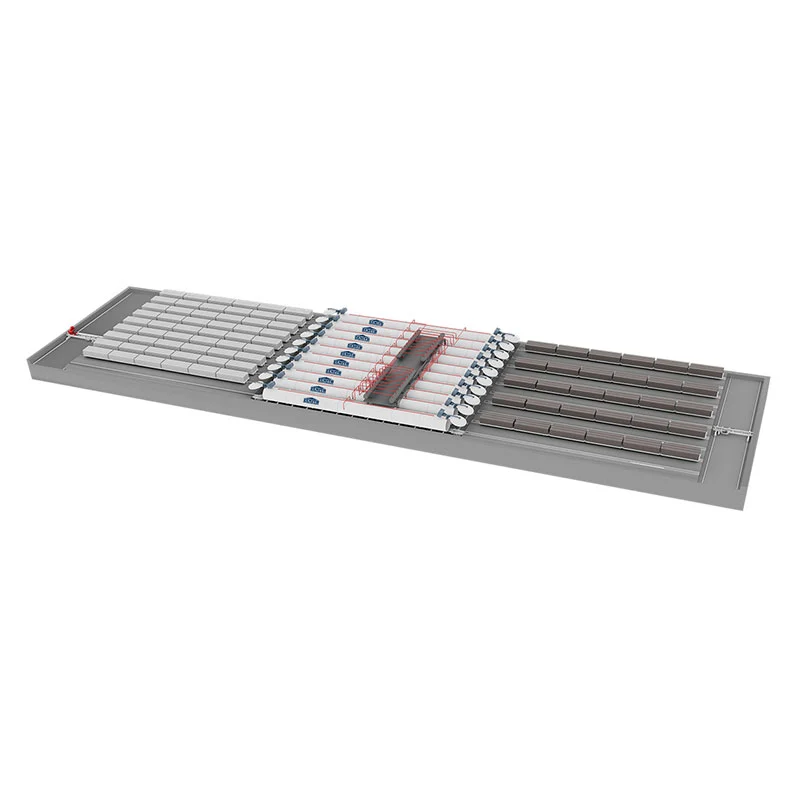
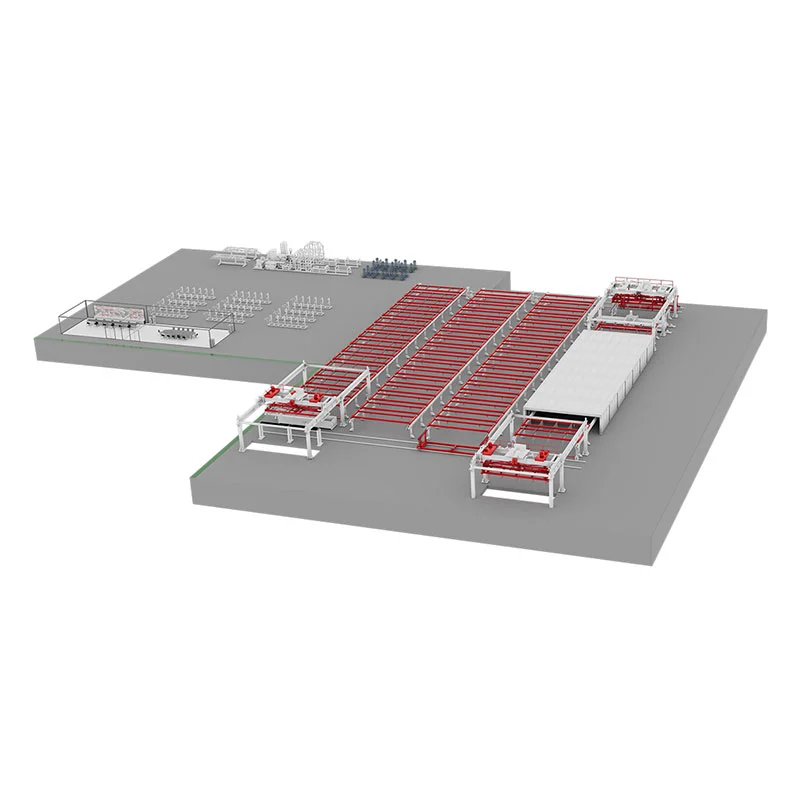
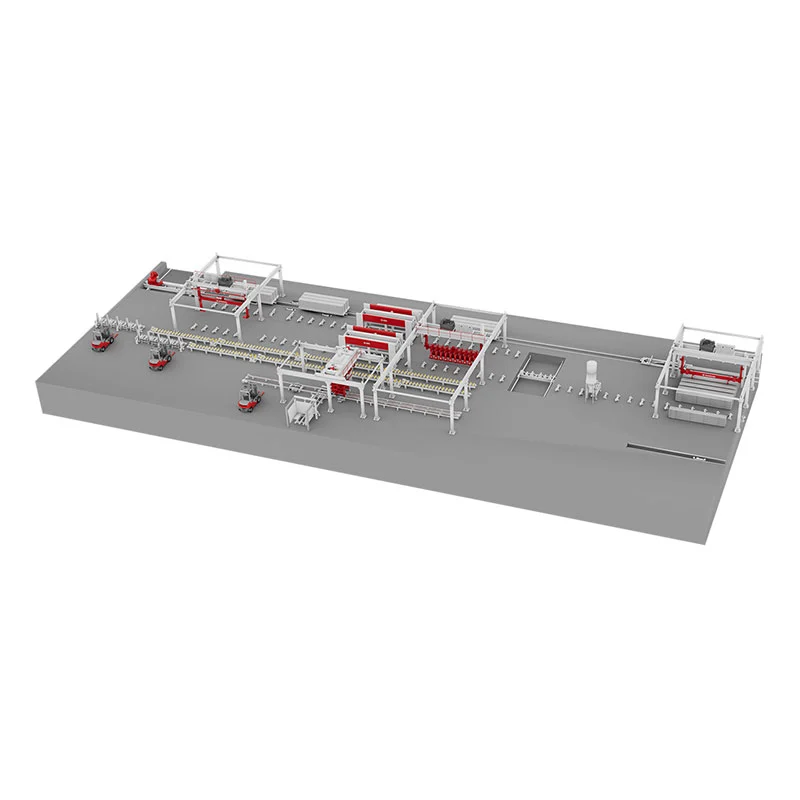
Gelişmiş Gazbeton Levha Üretim Atölyemiz, gazbeton (AAC) levhaların yüksek düzeyde otomatik, mekanize üretimini sağlar. Atölye, harmanlama, köpürtme, kesme ve otoklavlama gibi işlemler aracılığıyla uçucu kül, silis kumu ve cürufu hafif olmasına rağmen mükemmel ısı ve ses yalıtımı sunan gözenekli AAC betona dönüştürebilir. Ekipmanlarımız, özellikle kesme ve otoklavlama adımlarında işleme için mükemmel şekilde yapılandırılmıştır; bir adım ürün hassasiyetini belirlerken diğeri, nihai ürün kalitesi için temel bir süreçtir.
Üretim Sürecine Genel Bakış
1. Gazbeton Blok Hammadde Depolama ve Temini: Hammaddeler fabrikaya kamyonla taşınmaktadır. Uçucu kül (veya kum, taş tozu) hammadde deposunda merkezi olarak konumlandırılır ve gerektiğinde haznelere yüklenir. Torbalı veya dökme çimento, çimento silosunda depolanır ve gerektiğinde bunkerlere yüklenir. Kimyasallar ve alüminyum tozu ayrı kimyasal ve alüminyum tozu silolarında depolanır ve gerektiğinde üretim atölyesine ayrı ayrı taşınır.
2. Gazbeton Blok Hammadde İşleme: Uçucu kül (veya kum, taş tozu), elektromanyetik titreşimli besleyici ve bantlı konveyör aracılığıyla bilyalı değirmene beslenir. İnce öğütülmüş uçucu kül (veya kum, taş tozu) daha sonra depolama için bulamaç tanklarına pompalanır.
3. Havalandırmalı Blok Harmanlama, Karıştırma ve Döküm: Kireç ve çimento, toz harmanlama silosunun altındaki bir vidalı konveyör ile taşınır. Malzemeler, kümülatif tartım için otomatik tartım terazisine sırayla beslenir. Terazinin altındaki vidalı konveyör, malzemeleri döküm mikserine eşit şekilde ekler.
4. Havalandırmalı Blokların İlk Kürlenmesi ve Kesilmesi: Dökümden sonra kalıp, gaz üretimi ve ilk yoğunlaşma için bir konveyör zinciri tarafından ilk kürleme odasına itilir. Oda sıcaklığı 50-70°C'dir ve ilk kürlenme süresi 1,5-2 saattir (uygun coğrafi koşullara bağlı olarak bu işlem yapılmayabilir). İlk kürlemenin ardından negatif basınçlı bir vinç, kalıp çerçevesini ve kütüğü birlikte önceden yerleştirilmiş alt plakaya sahip bir kesme masasının üzerine kaldırır. Kalıp çerçevesi çıkarılır. Kesme makinesi daha sonra enine ve boyuna kesimler gerçekleştirir ve kütüğün ekmek benzeri uçlarını frezeler. Kalıp çerçevesi, manuel temizlik ve yağdan arındırma için kalıp taşıma aracına geri kaldırılır ve ardından bir sonraki döküm için montaj için kalıp arabasına kaldırılır. Kesilen kütükler alt plakayla birlikte tavan vinciyle arabanın üzerine kaldırılıyor ve her katman arasında dört destek olacak şekilde iki katman halinde istifleniyor. Birkaç araba arabası bir arada gruplandırılmıştır.
Müşteri yakınlığı güçlü yönlerimizden biridir. Bize ihtiyacınız olduğunda bize güvenebilirsiniz. Size dünya çapında ulaşabilmek ve önemli olduğunda mümkün olduğunca hızlı tepki verebilmek için elimizden gelen her şeyi yapıyoruz.
İletişim formunu göndererek verilerinizin talebinizi işleme koymak için kullanılabileceğini kabul etmiş olursunuz (daha fazla bilgi ve iptal bildirimleri veri koruma beyanında bulunabilir).
Size daha iyi bir gezinme deneyimi sunmak, site trafiğini analiz etmek ve içeriği kişiselleştirmek için çerezleri kullanıyoruz. Bu siteyi kullanarak çerez kullanımımızı kabul etmiş olursunuz. Gizlilik Politikası